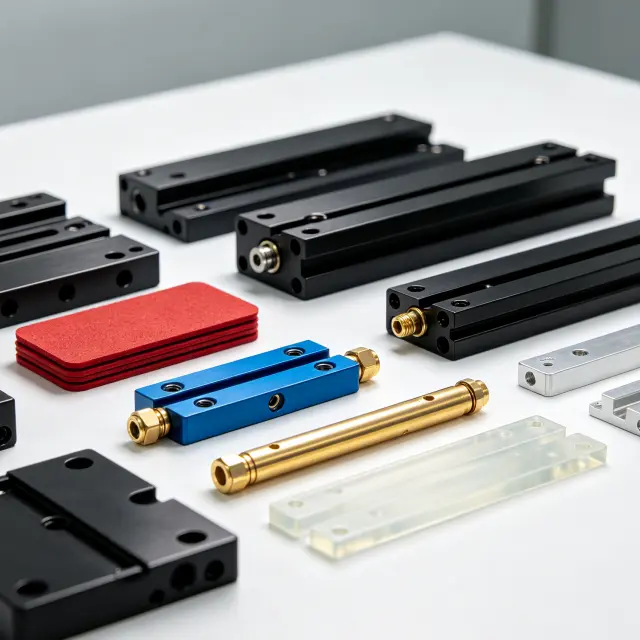
Små batch-anodiseringsservice til CNC-bearbejdede dele

I CNC-fremstilling går ikke alle projekter umiddelbart ind i masseproduktion. Robotteknologi, medicinsk udstyr og sportsudstyr på det tidlige-stadium kræver ofte kun et par dusin til et par hundrede dele. Disse lav-oplag skal dog opfylde nøjagtig de samme strenge ydeevnestandarder som fuld-produktion.
Når ingeniører validerer CNC-fræsede eller drejede komponenter, tester de strengt overfladeadfærd under virkelige driftsforhold. Disse dele skal demonstrere fejlfri korrosionsbestandighed, farvestabilitet og slidstyrke.
Det er her en pålideliganodisering af små partierbliver en kritisk bro mellem prototyping og industriel produktion. Traditionelle anodiseringslinjer er optimeret til høj-volumeneffektivitet og tæt fastgørelse, hvilket gør dem for stive til begrænsede valideringskørsler.
For at løse dette udviklede Key-CNC en kontrolleret anodiseringsarbejdsgang, der var skræddersyet specifikt til lav-volumen CNC-produktion. I stedet for at prioritere skalaen er vores proces bygget op omkring fleksibilitet, streng repeterbarhed og hurtige omstillinger,-som sikrer, at dine begrænsede-kørte komponenter modtager produktions-kvalitet hver gang.
CNC-drevet anodiseringsarbejdsgang:
Lav-volumenanodisering kræver enestående procestilpasningsevne. Fordi geometrier ændrer sig, og design udvikler sig hurtigt, gennemgår hver del individuel inspektion umiddelbart efter bearbejdning, før den går ind i kemikalietankene.
I stedet for at stole på stive,-højvolumenstativer, bruger arbejdsgangen modulopbygget armatur. Dette gør det muligt at behandle forskellige komponenter-såsom huse, beslag og strukturelle dele- sikkert sammen uden at gå på kompromis med belægningens tykkelse eller ensartethed.
Det er afgørende, at elektrokemiske parametre skræddersyes til hvert løb. Strømtæthed, nedsænkningstid og tætningsbetingelser justeres uafhængigt. Denne diskrete kontrol er afgørende for prototypeprogrammer, hvor hurtige designgentagelser og fræsejusteringer er en standard del af udviklingscyklussen.

Tekniske udfordringer i lav-volumanodisering
Small batch anodisering introducerer flere tekniske udfordringer, der er mindre synlige i masseproduktion:
Farvevariation bliver mere følsom på grund af mindre prøvestørrelse
Tynd-væggede CNC-dele er mere tilbøjelige til at-overflade uensartethed
Gevindhuller fra CNC-boring kræver mere præcis maskeringskontrol
Blandede legeringer som 6061 og 7075 kan ikke altid behandles sammen
Overfladeruhedsforskelle fraCNC fræsningdirekte påvirke farvestofabsorptionen
Disse faktorer gør processtyring mere afhængig af ingeniørmæssig vurdering frem for faste produktionsindstillinger.
Sådan stabiliserer vi små batchproduktion
For at mindske variationen ianodisering af små partier, Key-CNC bruger en kontrolleret ingeniørworkflow i stedet for en standard batchproces.
hverCNC bearbejdet delinspiceres før anodisering for at bekræfte overfladeberedskab. Dele, der ikke opfylder kravene til overfladekonsistens, adskilles, før de går ind i linjen.
01
Procesparametre justeres på batchniveau i stedet for faste globale indstillinger. Dette giver bedre kontrol over farvekonsistens og oxidlagdannelse.
02
Maskeringsstrategier tilpasses også per delgeometri, specielt tilCNC tappettråde, tryk-tilpasningszoner og præcisionsgrænseflader.
03
Vigtigst er det, at aluminiumslegeringstyper ikke blandes i ustabile kombinationer. 6061 og 7075 dele behandles i kontrolleret adskillelse for at undgå uforudsigelige farvevariationer.
04
Materialeadfærd i prototype vs produktionsstadie
Materialerespons spiller en mere synlig rolle ved anodisering af små partier end ved masseproduktion.
Aluminium 6061er typisk den mest stabile mulighed for prototypevalidering, fordi den producerer forudsigelig oxidvækst og ensartet farvestofabsorption under anodisering.
Aluminium 7075, almindeligvis brugt irobotteknologiog strukturer med høj-styrke, giver overlegen mekanisk ydeevne, men kan vise en lille tonal variation på grund af dens legeringssammensætning.
I små batch-kørsler kan selv mindre forskelle i CNC-overfladefinish-såsom værktøjsmærker fra fræsning eller drejning- have væsentlig indflydelse på det endelige anodiseringsudseende.
Dette er grunden til, at overfladeforberedelse bliver et kritisk trin, før man går ind ianodisering af små partierarbejdsgang.
Almindelige problemer i små batchprojekter
Små batch-anodiseringsprojekter mislykkes ofte på grund af forudsigelige, men oversete problemer:
- Farve uoverensstemmelse mellem prototype iterationer
- Ujævn belægning forårsaget af ustabil fastgørelse
- Trådskade iCNC tappetfunktioner
- Blandet legeringsbehandling i samme batch
- Inkonsistens i overfladefinish fra forskellige bearbejdningsopsætninger
De fleste af disse problemer er ikke belægningsproblemer-de stammer fra CNC-bearbejdningsvariationer og utilstrækkelig procesjustering.

Vejledning til tekniske beslutninger
Anodisering af små partier er ikke altid det rigtige valg.
Det er bedst egnet, når ingeniører har brug for funktionel validering, design-iteration eller præ--produktionstest. Når geometrien er frosset og volumen er stabil, reducerer overgangen til masseproduktionsanodisering imidlertid omkostningerne og forbedrer effektiviteten.
At forstå, hvornår der skal skiftes fra prototypeanodisering til produktions-skalabehandling er en vigtig del af CNC-produktionsplanlægning.
Ofte stillede spørgsmål
Hvorfor ser mine anodiserede prototypedele anderledes ud end produktionsprøver?
+
-
Fordi små ændringer i CNC-overfladefinish, legeringsbatch og procesbetingelser bliver meget mere synlige i lav-volumenproduktion.
Jeg har kun brug for en lille mængde-hvorfor er anodisering stadig dyrt eller langsomt?
+
-
Mange leverandører optimerer til masseproduktion, så opsætningsomkostninger og armaturskift er ikke effektive til anodisering af små partier.
Hvordan undgår jeg farveuoverensstemmelse mellem forskellige CNC-bearbejdningsforløb?
+
-
Konsistens afhænger af at kontrollere overfladeruheden, holde legeringspartier adskilt og bruge stabile anodiseringsparametre pr. kørsel.
Mine gevindhuller bliver nogle gange beskadiget efter anodisering-hvorfor sker det?
+
-
Det er normalt forårsaget af utilstrækkeligt maskeringsdesign eller ukorrekt beskyttelse af CNC-tappede funktioner under overfladebehandling.
Hvornår skal jeg stoppe prototyping og skifte til masseproduktionsanodisering?
+
-
Når CNC-design er frosset, er overfladeadfærd stabil på tværs af flere batches, og der forventes ingen yderligere teknisk iteration.
Populære tags: lille batch anodiseringsservice til cnc dele, Kina lille batch anodiseringsservice til cnc dele producenter, leverandører, fabrik